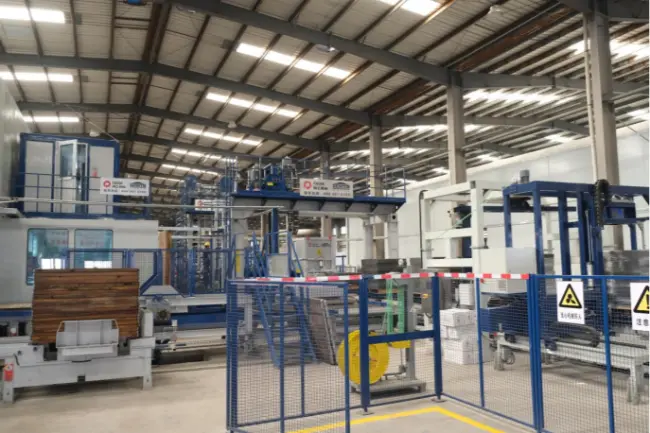
En moderne produksjonslinje for betongblokker består av flere sammenkoblede systemer: lagring av råvarer og batching, betongblanding, materialtransport, blokkforming, pallhåndtering, herding, kutting og pakking av ferdige produkter, og sentralisert kontroll. Sammen forvandler disse systemene tilslag, sement, vann og andre egnede materialer til ferdige betongblokker og belegningsprodukter gjennom en koordinert produksjonsprosess.
En produksjonslinje er imidlertid ikke bare en samling maskiner installert på samme fabrikk. Hvert system må operere med en kompatibel hastighet, håndtere det nødvendige materialvolumet og møte produksjonskravene til neste trinn. En høy ytelseblokkfremstillingsmaskinkan for eksempel ikke levere sin forventede effekt hvis blanderen tilfører betong for sakte eller herdesystemet ikke kan behandle de støpte produktene i tide.

For produsenter som planlegger en ny fabrikk eller oppgraderer et eksisterende anlegg, er å forstå hvordan disse systemene fungerer sammen det første skrittet mot å velge riktigbetongblokk produksjonslinje.
En komplett produksjonslinje kan generelt deles inn i åtte funksjonelle systemer. Den nøyaktige konfigurasjonen avhenger av målproduktene, nødvendig utgang, automatiseringsnivå, fabrikkoppsett og investeringsplan.
1.1 Råvarelagring og doseringssystem
Hvert betongprodukt starter med råvarer. Deres kvalitet, konsistens og proporsjoner påvirker direkte egenskapene til de ferdige blokkene.
Et typisk råvarehåndterings- og batchsystem inkluderer:
•Lagringsbøtter for sand, pukk og andre tilslag.
•Sementsiloer for bulk sementlagring.
•Skruetransportører for overføring av sement til doseringsutstyret.
•Aggregert doseringsutstyr for måling av ulike materialfraksjoner.
•Vann- og tilsetningsdoseringsenheter for styring av betongblandingen.
Doseringssystemet måler de nødvendige mengder av hver ingrediens før de går inn i mikseren. Nøyaktig proporsjonering bidrar til å opprettholde konsistente blandingsegenskaper fra en produksjonsbatch til en annen.
For produsenter som arbeider med lokalt tilgjengelige tilslag eller resirkulerte materialer, fortjener materialegenskaper spesiell oppmerksomhet. Fuktighetsinnhold, partikkelstørrelsesfordeling, gradering og materialvariabilitet kan alle påvirke batchprosessen.
Hva bør kundene vurdere?
Ved vurdering av enbetongblandingssystem for blokkproduksjon, vurder antall aggregattyper, nødvendig doseringsnøyaktighet, lagringskapasitet og kompatibilitet med den tiltenkte mikseren.
Hvis anlegget planlegger å bruke industrielle biprodukter som flyveaske eller stålslagg, bør blandingskonfigurasjonen også ta hensyn til deres håndteringsegenskaper og krav til blandingsdesign. Ikke hvert sekundærmateriale er egnet for hvert betongprodukt.
1.2 Betongblandesystem
Når råvarene er målt, går de over i blandesystemet.
Hensikten med dette stadiet er å fordele sement, tilslag, vann og andre godkjente ingredienser jevnt gjennom blandingen. I motsetning til konvensjonelle bruksområder for ferdigbetong, bruker mange produksjonsprosesser for betongblokker relativt lav- eller halvtørre betongblandinger.
Blandesystemet kan omfatte:
•Hovedmateriale betongblandere.
•Face-mix blandere for produkter som krever et separat overflatelag.
•Blandeplattformer og fôringsutstyr.
•Vann- og tilsetningsdoseringssystemer.
•Transportører eller bøtteheiser for overføring av blandet betong.
Noen produksjonslinjer har også et eget pigmentblandingssystem for produksjon av fargede belegningsblokker og andre dekorative betongprodukter.
Blandekvalitet påvirker mer enn utseendet til den ferdige blokken. En inkonsekvent blanding kan føre til variasjoner i materialfordeling, komprimeringsadferd, dimensjoner og produktstyrke.
Hva bør kundene vurdere?
Debetongblander for blokkfremstillingsmaskin bør velges i henhold til nødvendig produksjonssyklus, batchvolum, betongformulering og produktspekter.
Det er også viktig å skille mellom blandekapasiteten oppgitt i et spesifikasjonsark og den faktiske mengden brukbar betong som tilføres blokkmaskinen. Blanderen må forberede og tømme materialet raskt nok til å støtte kontinuerlige formingsoperasjoner.
1.3 Materialtransport og distribusjonssystem
Etter blanding skal fersk betong leveres til formingsmaskinen uten unødvendige forsinkelser eller materialskille.
Dette er rollen til formidlings- og distribusjonssystemet.
Avhengig av produksjonsoppsettet kan det omfatte:
•Båndtransportører for tilslag og blandet betong.
•Bøtteheiser for vertikal materialoverføring.
•Overføringsbeholdere i betong.
•Ansiktsmiks og base-mix distribusjonsenheter.
•Fôringsrammer og materialfordelingsmekanismer.
For to-lags belegningsblokkproduksjon kan grunnmaterialet og overflatematerialet kreve separate blandings- og fôringsarrangement.
Et godt designet transportsystem holder materialtilførselen synkronisert med blokkmaskinen. Det reduserer også unødvendig manuell håndtering og bidrar til å opprettholde en mer organisert produksjonsflyt.
Denne delen av linjen blir noen ganger undervurdert under fabrikkplanlegging. Men selv en dyktig blande- og støpemaskin kan ikke fungere kontinuerlig hvis materialoverføring blir en tilbakevendende flaskehals.
Hva bør kundene vurdere?
Når du planlegger enhelautomatisk produksjonslinje for betongblokker, undersøk avstanden mellom blanderen og formingsmaskinen, transportbåndkapasitet, overføringspunkter og antall materialstrømmer.
Oppsettet skal minimere unødvendige overføringer samtidig som det gir tilstrekkelig tilgang for inspeksjon, rengjøring og vedlikehold.
1.4 Hovedblokkformingssystem
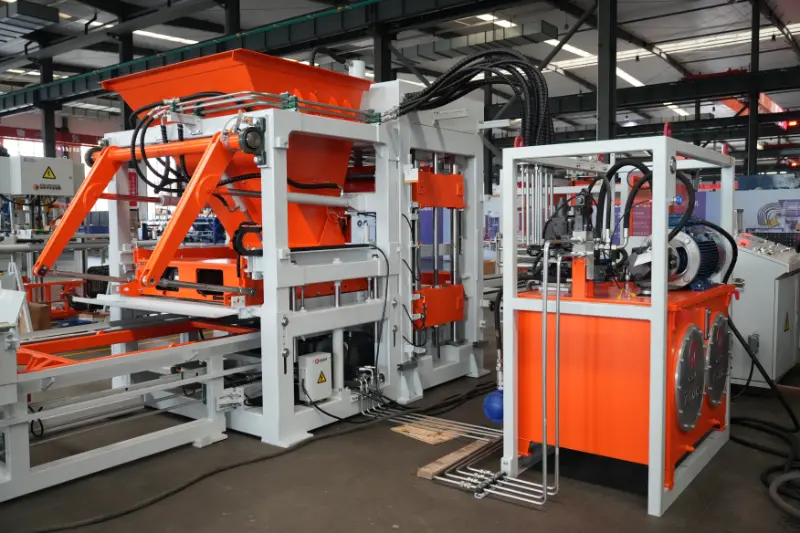
Blokkfremstillingsmaskinen er den sentrale formingsenheten i produksjonslinjen. Den konverterer tilberedte betongblandinger til produkter med definerte dimensjoner, former og overflateegenskaper.
De fleste moderne automatiske betongblokkmaskiner bruker en kombinasjon av formsystemer, vibrasjon, hydraulisk trykk og kontrollert materialmating for å danne betongprodukter.
Et typisk formingssystem inkluderer:
•Maskinens hovedramme.
•Form- og sabotasjehodeenheter.
•Vibrasjonssystem.
•Hydraulisk system.
•Materialfôringssystem.
•Pallmating og posisjoneringsmekanisme.
•Elektriske og automasjonskontroller.
Under produksjonen fordeles den nødvendige betongblandingen i formhulene. Vibrasjon og pressing komprimerer deretter materialet til den angitte produktformen. De nystøpte produktene overføres deretter til neste trinn.
Ulike formkonfigurasjoner lar én maskinplattform produsere ulike produkter, avhengig av maskinens driftsområde og kompatible utstyrsoppsett.
Vanlige applikasjoner inkluderer:
•Hule betongblokker.
•Solide betongblokker.
•Belegningsblokker av betong.
•Kantstein og kantstein.
•Gressutleggere og permeable utleggere.
•Skråsikringsblokker.
•Andre prefabrikerte betongprodukter.
Maskinens vibrasjonsteknologi, formdesign, matearrangement og driftsparametere påvirker formingsytelsen.
Hva bør kundene vurdere?
Når du velger enautomatisk betongblokkfremstillingsmaskin, ikke fokusere utelukkende på den annonserte syklustiden.
Sjekk de faktiske produktdimensjonene, antall produkter per form, tilgjengelige formkonfigurasjoner, vibrasjonssystem, maksimal produkthøyde og kompatibilitet med den tiltenkte betongblandingen.
En maskin som er egnet for standard hulblokker kan kreve forskjellig verktøy eller konfigurasjon for å produsere store belegningsprodukter eller spesialiserte betongenheter.
1.5 Pallehåndtering og sirkulasjonssystem
Produksjonspaller spiller en viktig rolle i automatisert betongblokkproduksjon.
De gir den støttende overflaten under støping og bærer nyformede produkter gjennom påfølgende håndterings- og herdetrinn. I mange automatiserte produksjonslinjer sirkulerer de samme pallene tilbake til formingsmaskinen for gjenbruk.
Et typisk pallhåndteringssystem kan omfatte:
•Automatiske pallematere.
•Pallplasseringsanordninger.
•Våtblokktransportører.
•Heiser og senker.
•Fingerbiler eller transferbiler.
•Tomme pallreturtransportører.
•Palloppsamlings- og bufferutstyr.
Sirkulasjonsprosessen følger vanligvis denne sekvensen:
①En tom pall leveres og plasseres ved blokkmaskinen.
②Nystøpte produkter overføres på pallen.
③Pallen og de grønne blokkene beveger seg mot herdeområdet.
④Etter herding skilles de ferdige produktene fra pallen.
⑤Den tomme pallen går tilbake til formingsmaskinen for en ny produksjonssyklus.
Dette er en kontinuerlig sløyfe i stedet for en enveis transportprosess.
Pallspesifikasjoner har også betydning. Dimensjoner, flathet, stivhet, vekt og motstand mot gjentatte vibrasjoner bør samsvare med blokkmaskinen og håndteringsutstyret.
Hva bør kundene vurdere?
Når du velger enbetongblokkmaskin pallhåndteringssystem, evaluer antall paller som kreves for hele sirkulasjonssyklusen, overføringshastighet, pallmateriale og håndteringsmetode.
Utilstrekkelige pallemengder kan avbryte produksjonen selv når hovedmaskinen og herdeutstyret har tilstrekkelig kapasitet.
1.6 Herding og Green-Block-håndteringssystem
Nystøpte betongblokker er ikke umiddelbart klare for håndtering, stabling eller levering. De trenger passende herdeforhold for å utvikle den nødvendige styrken og holdbarheten.
Herdesystemet styrer bevegelse, lagring og herding av nyformede produkter.
Avhengig av anleggets produksjonsskala og layout, inkluderer vanlige konfigurasjoner:
Herdestativer
Ferske produkter på paller overføres til anviste reolposisjoner. Dette arrangementet organiserer herdeplass og støtter systematisk pallesirkulasjon.
Finger-car herdesystemer
En fingerbil overfører paller mellom produksjonsområdet og herdeposisjonene. Det brukes ofte i automatiserte produksjonslinjer med organiserte herdestativer eller -kammer.
Herdesystemer på høyt nivå
Heiser, fingervogner og automatiserte lagringsarrangementer flytter paller gjennom herdeområder med flere nivåer. Disse systemene kan bidra til å utnytte tilgjengelig fabrikkplass.
Herding av gulv eller hage
Noen produksjonsanlegg bruker anviste gulvarealer for herding og midlertidig produktlagring. Denne tilnærmingen kan innebære mer manuell håndtering, avhengig av graden av automatisering.
Den riktige herdemetoden avhenger av produkttype, produksjonsvolum, tilgjengelig plass, lokalt klima og nødvendig håndteringseffektivitet.
Det er verdt å huske at herding ikke bare er en lagringsoperasjon. Temperatur, fuktighet, herdetid og produkthåndteringsforhold påvirker utviklingen av betongstyrke.
Hva bør kundene vurdere?
Ved vurdering av enbetongblokkherdesystem, se forbi antall tilgjengelige lagringsplasser.
Vurder hele sirkulasjonssyklusen for paller, herdekapasitet, miljøforhold, produkthåndteringskrav og hvordan herdede paller går tilbake til losse- og kuttingstadiet.
Herdesystemet må kunne ta imot produksjonen fra formingsmaskinen uten å skape et etterslep av ferske produkter.
1.7 Ferdigprodukt terninger og emballasjesystem
Etter herding overføres betongprodukter til seksjonen for håndtering av ferdige produkter.
Hovedformålet med dette systemet er å skille produktene fra pallene deres, ordne dem i stabile stabler og forberede dem for lagring eller transport.
Typisk utstyr inkluderer:
•Automatiske kuber.
•Blokkskillere.
•Produkttransportører.
•Palle retursystemer.
•Stroppings- eller pakkemaskiner.
•Overføringsutstyr for ferdige produkter.
Et automatisk terningsystem arrangerer herdede blokker i utpekte stabelkonfigurasjoner. Avhengig av utstyrsdesign kan den også skille produkter fra produksjonspallene og returnere tomme paller til sirkulasjonssystemet.
Pakkeutstyr sikrer deretter de ferdige stablene for lagring, håndtering eller levering.
For produsenter som leverer distributører, entreprenører og infrastrukturprosjekter, er ferdigproduktdelen spesielt viktig. Dårlig organisert stabling eller håndtering kan skade produkter etter at de har fullført formings- og herdeprosessene.
Hva bør kundene vurdere?
Når du velger enautomatisk kubing og pakkesystem for betongblokker, bekrefter kompatibiliteten med produktdimensjoner, stabelkonfigurasjoner, håndteringskrav og produksjonen til hovedmaskinen.
Det er liten verdi i å øke støpekapasiteten hvis kuberings- og pakkeutstyret ikke kan behandle de ferdige produktene i en sammenlignbar hastighet.
1.8 Sentralisert elektrisk kontroll og automasjonssystem
Det endelige systemet kobler sammen de ulike produksjonsstadiene og koordinerer driften deres.
Moderne automatiske produksjonslinjer bruker vanligvis PLS-baserte kontrollsystemer, industrielle berøringspaneler, sensorer og kommunikasjonsnettverk for å administrere utstyrsbevegelser og produksjonssekvenser.
Avhengig av konfigurasjonen kan kontrollsystemet koordinere:
•Aggregat batching og materialdosering.
•Blanderdrift og materialutslipp.
•Materialfôring og distribusjon.
•Blokker maskinbevegelser og formingssykluser.
•Palloverføring og herdeoperasjoner.
•Håndtering av ferdige produkter.
•Overvåking av utstyrsstatus og innsamling av produksjonsdata.
En sentralisert kontrollordning hjelper operatører med å overvåke produksjonsprosessen fra et koordinert grensesnitt i stedet for å administrere hver maskin uavhengig.
Digitale overvåkingsfunksjoner kan også støtte vedlikeholdsplanlegging ved å gi tilgang til utstyrsdriftsinformasjon og identifisere forhold som krever oppmerksomhet.
Hva bør kundene vurdere?
Ved vurdering av enPLS-kontrollsystem for en automatisk blokkproduksjonslinje, sjekk kontrollplattformen, utstyrskommunikasjonskrav, tilgjengelige driftsdata, alarmfunksjoner og omfanget av fjernovervåking.
Kontrollsystemet bør også gi passende tilgang for feilsøking, parameterjustering og rutinemessig vedlikehold.
Det er nyttig å forstå hvert system individuelt. Men for en fabrikkinvestor er det viktigere spørsmålet hvordan utstyret fungerer som én produksjonsprosess.
En typisk automatisk arbeidsflyt for betongblokkproduksjon kan oppsummeres som følger:Oppbevaring av råvarer→ Batching→ Blanding→ Materialtransport→ Blokkdannelse→ Palloverføring→ Herding→ Cubing→ Emballasje→ Lagring av ferdig produkt
De tomme pallene går deretter tilbake til formingsmaskinen, og fullfører sirkulasjonssyklusen. Hvert trinn avhenger av ytelsen til de foregående og følgende trinn.
For eksempel, hvis doserings- og blandesystemene ikke kan levere nok betong, kan blokkmaskinen måtte vente på materiale. Hvis palleoverføringen går for sakte, kan det samle seg nystøpte produkter rundt maskinen. Hvis herdesystemet mangler tilstrekkelig kapasitet, kan hele produksjonsflyten bli begrenset.
Dette er grunnen til at den samlede ytelsen til enkomplett produksjonslinje for betongblokker bør vurderes som et koordinert system i stedet for å sammenligne individuelle maskinspesifikasjoner.
Hvilket system har størst innflytelse på produksjonskapasiteten?
Det finnes ikke et enkelt svar for hver fabrikk.
Hovedblokkmaskinen etablerer formingsevnen, men faktisk produksjon avhenger av kapasiteten og driftsrytmen til hele linjen.
Flere faktorer fortjener spesiell oppmerksomhet:
•Batchingog blanding: Kan systemet gi nok betong med de nødvendige intervallene?
•Blokkdannelse: Kan maskinen oppnå nødvendig syklustid og produktmengde per form?
•Pall sirkulasjon: Er det nok paller tilgjengelig for å opprettholde kontinuerlig produksjon?
•Herding: Kan systemet romme det nødvendige volumet av grønne produkter?
•terninger og pakking: Kan ferdige produkter behandles uten å skape et nedstrøms etterslep?
En nyttig måte å nærme seg utstyrsvalg på er å identifisere den potensielle flaskehalsen på hvert trinn før konfigurasjonen av produksjonslinjen sluttføres.
Ikke alle produsenter trenger en helautomatisert fabrikk med høy kapasitet. Riktig produksjonslinje er den som matcher virksomhetens faktiske produksjonsbehov og kan støtte dens fremtidige utvikling uten unødvendige investeringer.
Før du ber om tilbud, bør kundene avklare flere nøkkelfaktorer.
3.1 Definer dine målprodukter
Begynn med produktene du har tenkt å produsere. Produserer du hovedsakelig hule blokker og massive blokker for bygningskonstruksjon? Har du planer om å produsere belegningsblokker, kantstein, gressutleggere eller dekorative betongprodukter?
Ulike produkter kan kreve forskjellige former, materialformuleringer, fôringsarrangementer og formingsparametere.
En produksjonslinje designet rundt en klart definert produktportefølje er enklere å konfigurere og evaluere.
3.2 Beregn realistiske produksjonskrav
Ikke velg en maskin kun fordi den annonserte kapasiteten virker attraktiv. Beregn i stedet den nødvendige daglige eller skiftproduksjonen basert på forventede bestillinger, driftstimer, produktdimensjoner og formkonfigurasjoner.
Be leverandørene om å avklare:
•Produktdimensjoner brukt for kapasitetsberegningen.
•Antall produkter per form.
•Maskinsyklustid.
•Forventet driftstid.
•Produksjonsforutsetninger og driftsforhold.
•Enten den oppgitte produksjonen refererer til hovedmaskinen eller hele produksjonslinjen.
Disse detaljene gjør leverandørsammenligninger mer meningsfylte.
3.3 Vurder råvarer og lokale forhold
Råvaretilgjengeligheten varierer betydelig mellom regioner.
Noen produsenter er hovedsakelig avhengige av naturlig sand og tilslag, mens andre bruker egnede industrielle biprodukter eller resirkulerte materialer som en del av deres betongformuleringer.
Klimaforholdene har også betydning. Høye temperaturer, fuktighet, nedbør og sesongmessige endringer kan påvirke materiallagring, fuktighetskontroll, herdeordninger og fabrikkdrift.
En passendekonfigurasjon av produksjonsanlegg for betongblokker bør derfor baseres på faktiske lokale produksjonsforhold i stedet for en standard utstyrspakke alene.
3.4 Velg et passende automatiseringsnivå
Automatisering skal løse et reelt driftskrav.
En halvautomatisk linje kan være egnet for produsenter med lavere produksjonsmål, tilgjengelig arbeidskraft eller et begrenset innledende investeringsbudsjett.
En helautomatisk produksjonslinje kan være mer hensiktsmessig når produksjonsvolum, vareutvalg, pallesirkulasjon og arbeidsledelse rettferdiggjør et høyere nivå av integrering.
Når du sammenligner konfigurasjoner, bør du vurdere hele investeringsomfanget, inkludert materialhåndtering, pallesirkulasjon, herding, terninger, pakking og kontrollsystemer.
3.5 Planlegg fabrikkoppsettet før du bestiller utstyr
Fabrikkplass og utstyrsordning påvirker materialflyt, produkthåndtering og fremtidig utvidelse.
Før du bekrefter en produksjonslinje, se gjennom:
•Tilgjengelig fabrikkgulvareal og byggehøyde.
•Råvarelagring og leveringstilgang.
•Utstyrsfundament og installasjonskrav.
•Transportører og overføringspunkter.
•Herding og lagringskapasitet for ferdige produkter.
•Krav til strømforsyning, vann og trykkluft.
•Vedlikeholdstilgang og potensiell utvidelsesplass.
Et godt planlagt oppsett reduserer unødvendig materialbevegelse og gjør daglig drift mer håndterlig.
Det er fristende å fokusere mesteparten av investeringsbudsjettet på hovedblokkmaskinen. Tross alt er det det mest synlige utstyret og sentrum av formingsprosessen.
Men en produksjonslinje er bare så effektiv som dens svakeste operasjonelle ledd.
Tenk på en fabrikk med en høyhastighets støpemaskin, men en underdimensjonert mikser. Maskinen må kanskje vente på betong. En annen fabrikk kan ha tilstrekkelig blande- og formingskapasitet, men for få produksjonspaller, noe som begrenser antallet produkter som kan bevege seg gjennom herding.
Dette er ikke isolerte utstyrsproblemer. De er konfigurasjonsproblemer på systemnivå.
En balansert produksjonslinje bør oppnå tre ting:
Konsekvent materialforsyning: Dosering, blanding og transport må støtte formingsmaskinens produksjonsrytme.
Kontinuerlig produktsirkulasjon: Pallmating, våtblokkhåndtering, herding og pallretur må fungere som en koordinert sløyfe.
Matchet nedstrømskapasitet: Terninger, pakking og håndtering av ferdige produkter må holde tritt med volumet av herdede produkter.
For kunder betyr dette å sammenligne komplette produksjonskonfigurasjoner i stedet for å se på prisen eller den nominelle kapasiteten til én maskin isolert.
Når de grunnleggende systemene og deres relasjoner er klare, er neste trinn å identifisere en utstyrsprodusent som er i stand til å matche produksjonslinjen til fabrikkens faktiske krav.
Med mer enn 40 års erfaring i industrien for betongprodukter,QGM (Quangong Machinery Co., Ltd.)leverer utstyr for produksjon av betongblokker og produksjonslinjeløsninger for produsenter som betjener ulike markeder og produktapplikasjoner.
I 2014 kjøpte QGM fullt ut Tysklands Zenith Maschinenfabrik GmbH, et selskap med mer enn 60 års ingeniørhistorie på den tiden, og etablerte et teknologiforsknings- og utviklingssenter i Tyskland. Dette brakte tysk ingeniørekspertise inn i QGMs bredere utstyrsutvikling og produksjonskapasitet.
I stedet for å behandle hvert prosjekt som en identisk utstyrspakke, bør produksjonslinjeplanlegging ta hensyn til tiltenkte produkter, råvarer, produksjonsmål, fabrikkoppsett og nødvendig automatiseringsnivå.
5.1 Utstyrsalternativer for ulike produksjonskrav
QGMs utstyrsportefølje inkluderer flere maskinserier designet for ulike bruksområder for produksjon av betongprodukter.
•ZN-serien: Helautomatiske blokkfremstillingsmaskiner med servodrevet vibrasjonsteknologi og fleksible produksjonskonfigurasjoner.
•T-serien: Designet for støpeapplikasjoner med flere produkter, med justerbare produksjonsparametere og konfigurasjoner for forskjellige betongprodukter.
•ZENITH-serien: Tysk-konstruerte utstyrsløsninger, inkludert etablert flerlags produksjonsteknologi som ZENITH 940.
Den riktige maskinen avhenger av målproduktene, nødvendig produksjon, formkonfigurasjon og produksjonsprosessen.
For eksempel kan en produsent som fokuserer på flere blokk- og belegningsproduktkategorier prioritere fleksible formkonfigurasjoner og justerbare vibrasjonsparametere. Et prosjekt som krever flerlagsproduksjon kan evaluere et annet maskinkonsept og materialhåndteringsarrangement.
5.2 Integrering av formingsteknologi med produksjonslinjeautomatisering
Hovedmaskinen er bare en del av den komplette produksjonsløsningen.
Avhengig av prosjektkonfigurasjonen, kan produksjonslinjeplanlegging også involvere batch- og blandeutstyr, materialoverføring, pallhåndtering, herdearrangementer, terninger og relaterte automasjonssystemer.
QGMs Intelligent Equipment Cloud Service Platform gir funksjoner for digital utstyrsadministrasjon, inkludert elektronisk utstyrsovervåking, fjernoppgraderinger, feilprediksjon og diagnose, helsevurderinger av utstyr og driftsstatusrapporter.
Disse funksjonene hjelper produsenter med å få tilgang til utstyrsdriftsinformasjon og støtter mer systematisk vedlikeholdsstyring.
For anlegg som ønsker å forbedre produksjonssynlighet, kan digital overvåking komplementere den mekaniske og elektriske automatiseringen som allerede er integrert i produksjonsprosessen.
5.3 Konfigurasjon bør starte med kundens produksjonskrav
En passende produksjonslinje er ikke nødvendigvis den største eller mest automatiserte.
For en ny fabrikk kan prioriteringen være å etablere en praktisk produksjonsprosess med rom for fremtidig utvidelse. For en eksisterende produsent kan fokus være å forbedre materialhåndtering, introdusere flere produkttyper eller oppgradere utvalgte produksjonsstadier.
Når man diskuterer et prosjekt med QGM, bør produsenter utarbeide informasjon om:
•Målrett betongprodukter og deres dimensjoner.
•Nødvendig produksjon per skift eller dag.
•Tilgjengelige råvarer og blandingsegenskaper.
•Fabrikkdimensjoner og anleggsforhold.
•Ønsket automatiseringsnivå.
•Eksisterende utstyr, dersom prosjektet innebærer en oppgradering.
Denne informasjonen gir et mer nyttig utgangspunkt for å vurdere det aktuelleautomatisk produksjonslinje for betongblokker konfigurasjon.
6. Siste tanker: Bygg produksjonssystemet rundt virksomheten din
En moderne betongblokkproduksjonslinje er et integrert produksjonssystem. Råvarehåndtering, batching, blanding, forming, pallesirkulasjon, herding, terninger, pakking og automatisering bidrar til det endelige produksjonsresultatet.
For kundene er den viktigste avgjørelsen ikke bare hvilken blokkfremstillingsmaskin de skal kjøpe. Det er hvordan man konfigurerer hele produksjonsprosessen rundt produktene de har tenkt å produsere, materialene som er tilgjengelige for dem, og produksjonen deres markedet krever.
QGM kombinerer erfaring fra betongblokkproduksjon med ZN-, T- og ZENITH-utstyrsseriene for å betjene ulike produksjonsapplikasjoner.
Planlegger du en ny betongblokkfabrikk eller oppgraderer en eksisterende produksjonslinje? Kontakt QGM for å diskutere målprodukter, produksjonskrav og utstyrskonfigurasjon. Et godt tilpasset produksjonssystem starter med å forstå behovene til fabrikken din.
1. Hvilket utstyr trengs for en komplett produksjonslinje for betongblokker?
En komplett produksjonslinje for betongblokker inkluderer vanligvis et lagrings- og batchsystem for råvarer, betongblander, materialtransportutstyr, blokkfremstillingsmaskin, pallehåndteringssystem, herdesystem, automatisk kuber, pakkeutstyr og sentralisert kontrollsystem. Den nøyaktige konfigurasjonen avhenger av produksjonskapasitet, produktutvalg og automatiseringskrav.
2. Hva er rollen til blokkfremstillingsmaskinen i en produksjonslinje?
Blokkfremstillingsmaskinen er den sentrale formingsenheten. Den bruker støpeformer, vibrasjon, pressing og kontrollert materialmating for å forme betongblandinger til produkter som hule blokker, solide blokker, belegningsblokker og kantstein.
3. Hvorfor er et herdesystem viktig i betongblokkproduksjon?
Herding lar nystøpte betongprodukter utvikle den nødvendige styrken og holdbarheten under passende forhold. Et riktig konfigurert herdesystem styrer også produktlagring, pallesirkulasjon og bevegelsen av grønne og herdede blokker gjennom produksjonslinjen.
4. Trenger hver produksjonslinje for betongblokker automatiske pallehåndterings- og kuttingsystemer?
Ikke nødvendigvis. Mindre eller halvautomatiske anlegg kan bruke manuell eller gaffeltruckbasert håndtering. Større automatiserte anlegg inkluderer ofte automatiske pallematere, transportører, herdeoverføringssystemer, kuber og pakkeutstyr for å redusere manuell håndtering og koordinere produktbevegelser.
5. Hvordan velger jeg riktig automatisk produksjonslinje for betongblokker?
Start med å definere målproduktene dine, nødvendig produksjonseffekt, tilgjengelige råvarer, fabrikkoppsett og automatiseringskrav. Evaluer deretter kapasiteten til hvert produksjonstrinn, inkludert batching, blanding, forming, pallesirkulasjon, herding og terninger. Den komplette konfigurasjonen bør samsvare med dine driftskrav i stedet for å stole på den nominelle kapasiteten til hovedmaskinen alene.