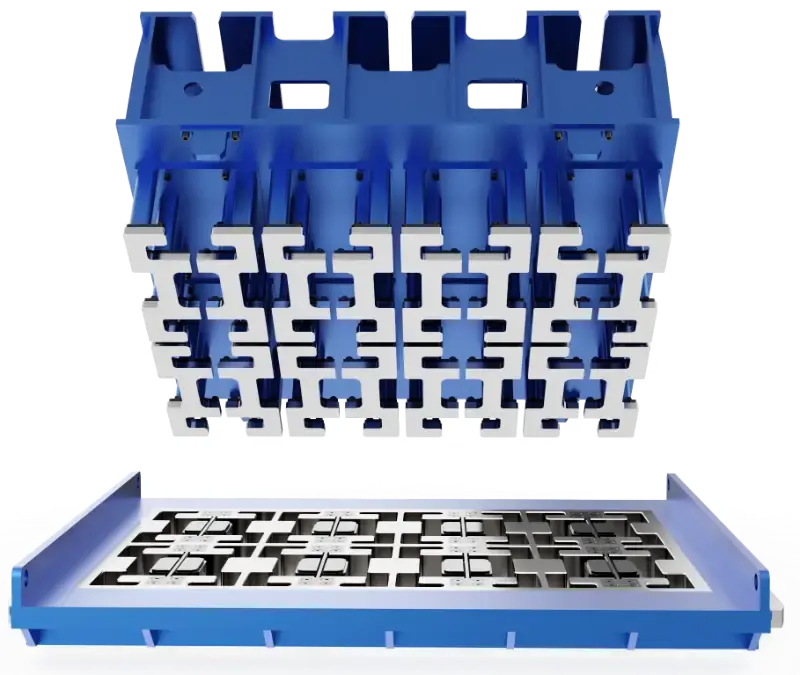
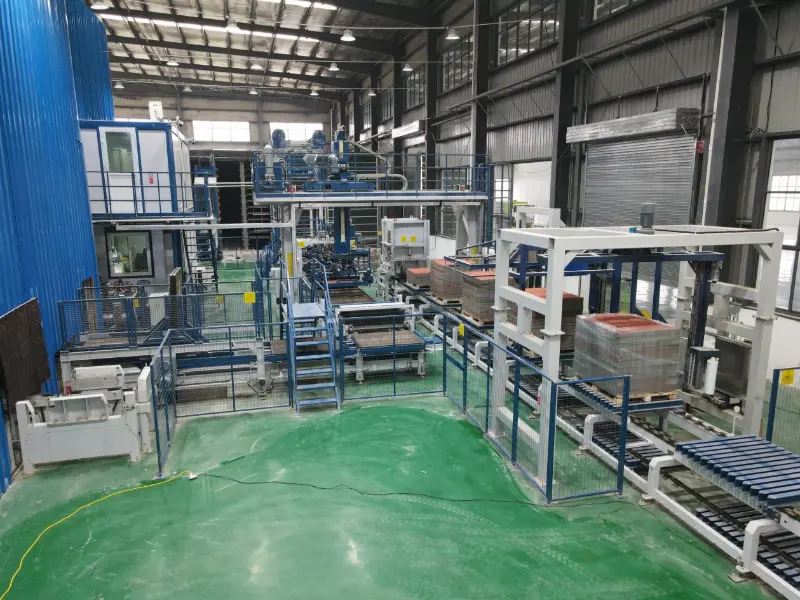
I betongblokkproduksjon fokuserer produsenter ofte på vibrasjonssystemet, hydraulikksystemet og automatiseringsnivået til blokkfremstillingsmaskinen. Imidlertid blir en kritisk komponent som er direkte involvert i produktforming noen ganger oversett - denbetongblokkform.
Faktisk har formkvalitet en direkte innvirkning på blokkens dimensjonsnøyaktighet, hulromskonsistens, kantintegritet og overflatefinish. For produsenter som kjører kontinuerlig produksjon, kan en forms slitestyrke og levetid også påvirke produksjonseffektiviteten, formbyttefrekvensen og de totale produksjonskostnadene.
En virkelig høykvalitets betongblokkform er ikke bare et stykke stål som har blitt maskinert til form. Det er resultatet av en kontrollert produksjonsprosess som inkluderer materialvalg, forbearbeiding, presisjonsmaskinering, varmebehandling, overflatebehandling, montering, hardhetstesting og prøvestøping. Hvert trinn påvirker den endelige ytelsen til formen og avgjør om den kan opprettholde stabil ytelse under høyfrekvente, langsiktige produksjonsforhold.
Betongblokkformer utsettes kontinuerlig for vibrasjon, kompresjon, avforming og tilslagsslitasje under produksjon. Materialvalg er derfor en nøkkelfaktor for å bestemme formens holdbarhet og levetid.
Former av høy kvalitet bruker generelt legert stål med høy styrke, hardhet og slitestyrke. Materialet må tåle gjentatt mekanisk påvirkning og samtidig opprettholde dimensjonsstabilitet over lengre produksjonsperioder. Av denne grunn begynner formproduksjon med å velge riktig materiale i henhold til produkttypen, utstyrets driftsforhold og produksjonsintensitet.
Når betongprodukter produseres ved bruk av tilslagsmaterialer med høy hardhet eller andre svært slitende materialer, kan muggslitasje bli mer betydelig, noe som skaper høyere krav til materialslitasjemotstand.
Når materialet er valgt, utføres riktig skjæring, dimensjonering og forbearbeiding for å etablere et stabilt dimensjonalt fundament for etterfølgende presisjonsmaskinering.
En betongblokkform består av formhulrom, kjerner, rammer og flere kritiske monteringsområder. Betydelige dimensjonsavvik i disse komponentene kan resultere i inkonsekvente blokkdimensjoner, feiljusterte hulrom, uregelmessige kanter og andre formingsdefekter.
Under støpeformproduksjon brukes presisjonsprosesser som CNC-fresing og trådskjæring for å kontrollere kritiske dimensjoner og tilpasningstoleranser nøyaktig.
For betongblokkformer med høy presisjon kan kritiske områder kontrolleres innenfor ±0,3 mm. Konsekvent maskineringsnøyaktighet bidrar til å opprettholde ensartethet mellom individuelle hulrom, slik at betongblokker produsert innenfor samme batch oppnår mer konsistente dimensjoner og utseende.
Denne konsistensen er spesielt viktig for automatiske blokkfremstillingsmaskiner og produksjonslinjer for betongblokker. Formnøyaktighet påvirker ikke bare det ferdige produktet, men også prosesser som materialmating, vibrasjonskomprimering, avforming og påfølgende stabling.
Hvis presisjonsmaskinering bestemmer hvor nøyaktig en form er produsert, bestemmer varmebehandling hvor godt den kan opprettholde nøyaktigheten over tid.
Under produksjon av betongblokker blir støpeformer gjentatte ganger utsatt for tilslagsslitasje, maskinvibrasjoner og krefter som fjerner formen. Å stole utelukkende på egenskapene til konvensjonelt stål gjør det vanskelig å tåle slitasjen forbundet med høyfrekvent, kontinuerlig produksjon på lang sikt.
Derfor er passende varmebehandling basert på materialet og formstrukturen en viktig prosess for å forbedre overflatens hardhet, slitestyrke og levetid.
Vanlige prosesser inkluderer karburering og nitrering. Målrettet varmebehandling kan forbedre overflatehardheten og slitestyrken samtidig som den opprettholder seigheten til den generelle strukturen, slik at formen bedre tåler gjentatt støt og friksjon under produksjon.
For kontinuerlig drift av automatiske blokkproduksjonslinjer bidrar stabil slitestyrke til å minimere dimensjonsendringer og produktkvalitetssvingninger forårsaket av muggslitasje.
Tilstanden til formoverflaten påvirker direkte kontakten mellom betongblandingen og formhulen, samt avformingsprosessen. Synlige bearbeidingsmerker, grader eller ujevne områder kan påvirke produktets overflatekvalitet og kan øke motstanden under avformingen.
Av denne grunn blir kritiske formoverflater finslipt og polert under de senere stadier av produksjonen for å oppnå en mer konsistent overflatetilstand.
For betongprodukter med høyere krav til utseende, som belegningsblokker, steinblokker og gressutleggere, blir overflatebehandling enda viktigere. Et stabilt og godt ferdig formhulrom bidrar til å opprettholde konsistens i produkttekstur, dimensjoner og utseende.
Å fullføre maskineringsprosessen betyr ikke at formproduksjonen er ferdig. En komplett betongblokkform består vanligvis av flere strukturelle komponenter, og disse komponentene må opprettholde nøyaktige dimensjonsforhold og monteringstoleranser.
Hvis det oppstår avvik under montering, kan den generelle formytelsen bli påvirket selv når de enkelte komponentene oppfyller deres maskineringskrav.
Under monteringen må derfor kritiske koblingspunkter, formhulrom og monteringsområder inspiseres for å sikre at alle komponenter opprettholder nødvendig passform og innretting.
For støpeformer med flere hulrom bør det også gis spesiell oppmerksomhet til konsistens mellom individuelle hulrom. Dette bidrar til å forhindre dimensjonsforskjeller mellom betongblokker produsert av forskjellige hulrom i samme form.
For betongblokkformer designet for langtidsbruk er sluttkontroll en vesentlig del av kvalitetskontrollen.
Etter produksjon og montering bør formen gjennomgå passende inspeksjoner som dekker dimensjonsnøyaktighet, kritiske komponentforhold og materialhardhet.
Hardhetstesting bidrar til å verifisere om varmebehandlingen har oppnådd det tiltenkte resultatet, mens dimensjonell inspeksjon bekrefter at formhulene og andre kritiske maskinerte områder oppfyller designkravene. Der forholdene tillater det, kan prøvestøping gi et ekstra nivå av validering.
Faktiske formingstester kan brukes til å evaluere kompatibiliteten mellom formen og blokkfremstillingsmaskinen, mens du sjekker produktdimensjoner, hulromsgeometri, kantintegritet og overflatetilstand.
Først etter nødvendige inspeksjoner og validering bør formen settes i faktisk produksjon med større selvtillit.
En godt designet betongblokkform med stabil maskineringsnøyaktighet og god slitestyrke kan hjelpe produsenter med å opprettholde mer konsistent kontroll over:
●Blokkere dimensjonskonsistens
● Nøyaktighet i hulrom og veggtykkelse
● Kantintegritet
●Overflatekvalitet
●Formingsstabilitet
●Mugg levetid
For produsenter av betongprodukter som driver kontinuerlig produksjon, kan betydelig formslitasje føre til fluktuasjoner i produktkvaliteten, samtidig som skraphastigheten, hyppigheten av utskifting av formen og vedlikeholdskostnadene øker.
Formen er derfor mer enn et enkelt tilbehør til en blokkmaskin. Det er en viktig komponent som bestemmer hvor effektivt formingsevnene til utstyret kan omsettes til konsistent ferdigproduktkvalitet.
Fra valg av høyfast legert stål til presisjonsskjæring og forbearbeiding, etterfulgt av CNC-fresing, trådskjæring, varmebehandling, overflatepolering, montering, sluttinspeksjon og prøvestøping, involverer produksjonen av en betongblokkform av høy kvalitet flere kontrollerte produksjonstrinn.
Et betydelig avvik på et hvilket som helst stadium kan påvirke formens endelige ytelse. Det som betyr noe når man vurderer en form er derfor ikke bare om utseendet ser raffinert ut, men produksjonskvaliteten bak – inkludert materialvalg, maskineringsnøyaktighet, varmebehandling, monteringskvalitet og inspeksjonsprosedyrer.
For produsenter som produserer hulblokker, solide blokker, belegningsblokker, steinblokker, gressutleggere og andre betongprodukter, kan valg av høykvalitetsformer som matcher utstyrs- og produktkravene gi et mer pålitelig grunnlag for stabil forming og langsiktig produksjon.
En betongblokkform av høy kvalitet krever egnet legert stål, presis maskinering, riktig varmebehandling, fin overflatebehandling, nøyaktig montering og streng kvalitetskontroll. Disse faktorene fungerer sammen for å bestemme formnøyaktighet, slitestyrke, formstabilitet og levetid.
Formnøyaktighet påvirker direkte blokkdimensjoner, hulromskonsistens, veggtykkelse, kantintegritet og overflatekvalitet. Maskinering med høy presisjon bidrar til å sikre konsistente betongblokker gjennom kontinuerlig produksjon.
Betongblokkformer av høy kvalitet bruker generelt legert stål med høy styrke, hardhet og slitestyrke. Materialvalg bør være basert på blokktypen, utstyrets driftsforhold, produksjonsintensitet og slipeevne til aggregatene.
Varmebehandlingsprosesser som karburering og nitrering kan forbedre formens overflatehardhet og slitestyrke samtidig som den opprettholder seigheten til den generelle strukturen. Dette hjelper formen bedre å tåle gjentatte vibrasjoner, friksjon og avforming under produksjon.
Prøvestøping hjelper til med å verifisere kompatibiliteten mellom formen og blokkfremstillingsmaskinen. Det lar produsenter sjekke blokkdimensjoner, hulromsgeometri, kantintegritet og overflatetilstand før formen går inn i faktisk produksjon.